

精选文章
机械冲床冲压能力三要素
沖床的三大基本能力要素
冲床吨数足够,为什么加工质量仍不稳定,甚至导致模具或设备异常?
这是许多冲压制造现场经常面临的课题。实务上,设备选型若仅以冲床额定吨数作为判断依据,往往无法完整反映设备在实际生产条件下的加工能力。当产品精度要求提高、模具结构日益复杂,或生产节拍持续提升时,即使冲床吨数符合需求,仍可能出现模具寿命缩短、加工精度不佳、设备负荷过大等问题。事实上,冲床的加工能力不仅取决于吨数,更取决于设备是否能稳定且安全地提供客户所需的成型质量。因此,在评估机械冲床是否适用于生产需求时,必须同步检视三项关键能力要素。唯有全面掌握,才能确保产品质量、生产效率与设备可靠度,同时降低模具与设备损耗风险,实现长期稳定的量产作业。
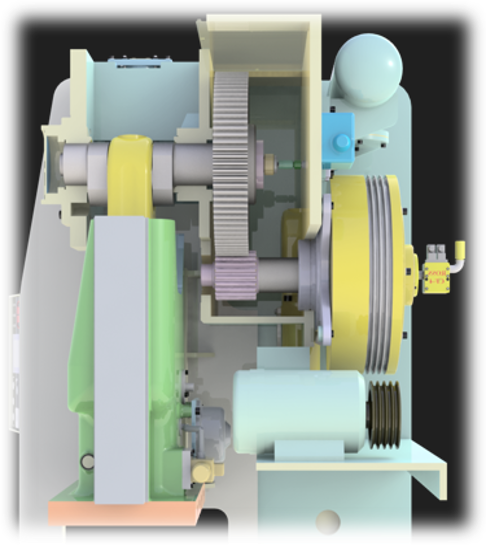 机械冲床的基本能力,包括公称能力(吨数)、传动扭矩与工作能量等三项,并称为冲床的三个基本要素,也是用来表示「冲床加工能力」的主要项目,这三项能力要素与冲压加工作业息息相关,如果未能与实际加工情况匹配,不仅可能造成无法冲制出质量良好的冲压成品并产生不良,更可能引发设备或模具损坏,甚至是影响工作场所的人身安全。因此在使用冲床进行加工之前,有需要对这三项要素有所基本认识。
「公称能力」为冲床可安全发挥的最大加压力
公称能力(吨数):也称作加压能力、冲床额定冲压力等,也就是冲床能安全产出的最大加压力量。
当加工负载超过负荷时,将可能会造成冲头(滑块)的连接部分及其它部件的损坏。此外,有时也会因为材料的硬度、厚度变化和材料误送而导致的过负荷发生。冲床一般都有搭载过载保护装置,可于加工超过吨数时保护机台,避免损坏机台或模具,不过为了确保机台能够长久使用与运行稳定性,仍建议依实际加工应用情况,在适当的加工负载下合理进行冲压加工作业。
「能力发生点」为冲床可产生额定公称能力的基准位置
传动扭矩:是冲头(滑块)在下死点上某一位置时可产生的加压力。
由于机械冲床内的机构保护特性(离合器),相同冲压力时,距离能力发生点愈高传动扭力越大,为了保护传动件结构,离合器提供抑制加压力的限制,也就是高的能力位置点做过大加压力较容易发生卡模,模具设计上要适加以调降加压力,反之,加压力会随着接近能力发生点而增加,理论上冲头在下死点附近可能会发生趋近于无限大的加压力,为了避免能力发生点到下死点之间发生加工荷重超出额定加压力的情况,因此冲床一般会搭载超负荷安全保护装置,避免冲床损坏或模具破损。
 以左图200吨冲床的压力曲线为例,冲头在距离下死点上6mm处可以发挥200吨的加压力,如绿线所示,能力发生点即为能够产生额定冲压能力的最高位置,而当在下死点上10mm处则可产生150吨的加压力,如红线所示,从行程压力曲线线图可以了解到,当加工位置高于能力发生点时,距离下死点愈远,加压力会随着逐渐降低。
實实际冲床的能力,可参阅冲床操作说明书上的行程压力曲线。如果超出曲线范围进行冲压加工,可能会造成冲床离合器、曲轴、齿轮等零件的损坏。
「工作能量」: 工件变形功不超出主电机的补充能量
工作能量:代表操作一次行程时所能被冲压加工的使用能量。
「一次行程」所能获得的能量是由飞轮及主电机所产生的,进行冲压加工时则会消耗主电机与飞轮的能量,一次行程加工后回到上死点之间将会进行能量补充,但在超出工作能量范围的情况下操作冲床,则会使冲床的飞轮转速逐步下降即行程数(SPM)下降产能下降,并造成主电机过度补充能量而过热甚至造成马达损坏。
了解冲压能力三要素 确保安全且稳定的冲压作业
以上是一般冲压加工作业时,使用冲床设备需要留意的三大要素,除此之外仍有许多其他需要注意的事项,此外也需要依照实际加工作业、冲压制程、应用及生产模式等,来选择最适当的冲压设备,确保生产效益以及冲床的安全使用和稳定运行。
您的生产需求,值得更精准的设备评估。欢迎与协易业务团队联系,分享您的产品、模具与制程需求,让我们协助您评估最适合的冲压解决方案,提升生产质量、效率与设备可靠度。